和县瀚雪钢结构有限公司钢架制作流程及质量控制要点详解
在钢结构建筑领域,不少业主和总包单位都遇到过这样的困扰:钢架进场后,螺栓孔对不上、焊缝外观尚可但内部探伤不合格、镀锌层厚度参差不齐。这些看似琐碎的细节,往往在安装阶段集中爆发,轻则现场切割修补,重则影响结构安全与验收进度。深究其根源,问题大多出在工厂加工环节的工艺纪律与质量控制上。
钢架制作的核心工序:下料与组立的精度控制
和县瀚雪钢结构有限公司在承接钢结构工程时,对钢架制作的首道关卡——下料,执行的是数控火焰/等离子切割机配合套料软件的操作模式。切割后的翼缘板和腹板,其长度和宽度偏差被严格控制在±2mm以内,切割面光滑度需达到标准要求,无明显的凹坑或缺口。组立工序中,H型钢的翼缘板与腹板垂直度偏差不超过1mm,这是保证后续焊接质量的基础。
焊接是钢架制作的心脏环节。我们采用CO₂气体保护焊与埋弧焊相结合的方式,对于一二级焊缝,坡口角度、钝边尺寸以及组对间隙都经过精确计算。焊前必须清除坡口两侧20mm范围内的油污与铁锈,焊材按批次进行烘焙和领用记录。焊接完成后,焊缝外观需圆滑过渡,无咬边、气孔和裂纹,**关键受力焊缝在24小时后进行超声波探伤(UT)**,确保内部质量达到GB 50205标准中一二级焊缝的合格级别。
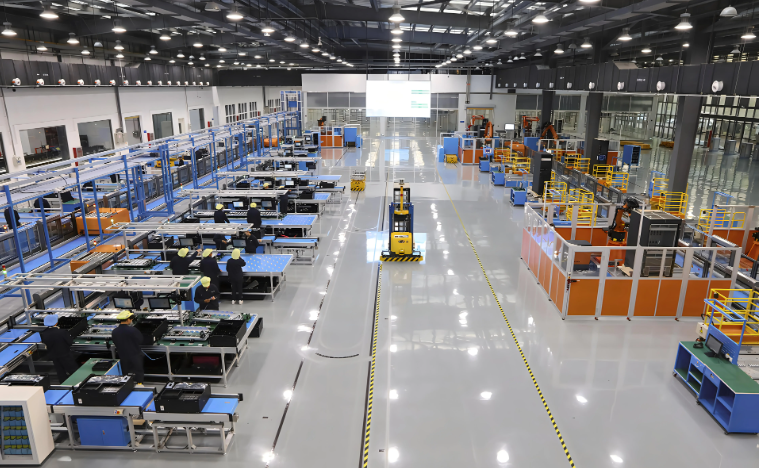
质量控制要点:从预处理到成品的全流程检验
很多加工厂忽视了抛丸除锈与涂装环节的温湿度控制。和县瀚雪钢结构有限公司深知,构件表面处理等级直接影响防腐年限。我们要求除锈等级达到Sa2.5级,表面粗糙度Rz在40-70μm之间。在油漆喷涂前,若空气相对湿度超过85%或钢材表面温度低于露点3℃以上,则严禁作业。每道漆膜的干膜厚度用测厚仪逐点检测,底漆、中间漆、面漆的总干膜厚度通常不低于设计要求,比如室内钢结构工程要求≥125μm,室外或腐蚀性环境则相应提高至≥180μm。
构件加工完成后,还有一道关键的工序——预拼装。对于跨度较大或节点复杂的钢架,我们会在工厂进行1:1的预拼装模拟,重点检验高强螺栓连接板的孔群重合度。如果发现有错孔,绝不允许在现场用气割扩孔,必须退回车间采用铰刀修孔。这一步骤有效避免了现场安装时的高空强制装配,降低了安装应力。
对比行业常态:工艺细节决定工程成败
不少小型加工厂为节省成本,在切割下料时混用氧乙炔手工切割,导致切口粗糙、热影响区宽大;在焊接时省略焊前预热或焊后保温措施,使得低温环境下焊接易产生冷裂纹。相比之下,和县瀚雪钢结构有限公司在钢结构加工过程中,针对冬季施工或厚板焊接(板厚≥40mm),严格执行预热制度,预热温度一般在100-150℃区间,并采用红外测温仪实时监控层间温度。这种对细节的偏执,换来的是构件在安装环节的高效对接。
从钢结构构件出厂到现场安装,我们配置了专用的运输胎架,防止构件在运输途中产生塑性变形。到达现场后,安装班组使用扭矩扳手对高强螺栓进行初拧、复拧和终拧,终拧扭矩值按规范计算并做标记。在钢结构安装过程中,对于柱脚的杯口二次灌浆和柱间支撑的张力调整,均有技术人员旁站指导。
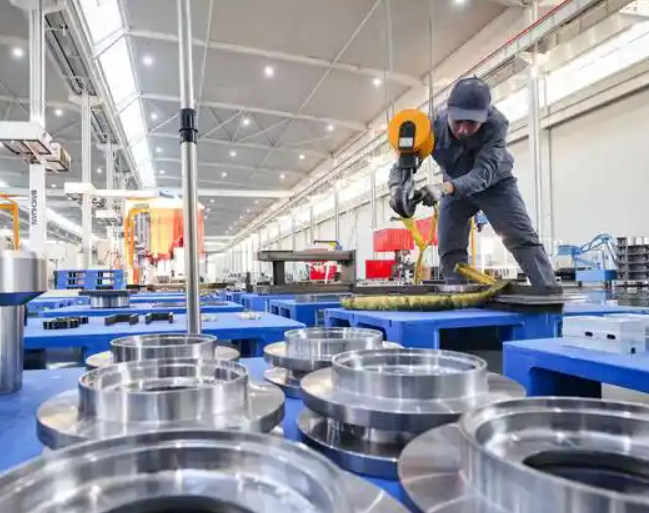
针对当前市场上钢结构工程分包水平参差不齐的现状,我们建议业主在选择合作方时,务必考察其是否具备完整的质量记录体系,包括原材料质保书、焊接工艺评定报告(WPS/PQR)、焊工合格证以及无损检测报告。一套完整的可追溯文件,远比口头承诺更具说服力。若您有钢架制作或钢结构安装方面的需求,欢迎考察和县瀚雪钢结构有限公司的生产车间,亲眼见证一块钢板是如何经过下料、组立、焊接、校正、抛丸、涂装,最终成为符合设计要求的精品构件。选择我们,等同于选择了从深化设计到安装指导的全过程技术护航。