和县瀚雪钢结构加工车间工艺与质量控制要点解析
在钢结构建筑领域,加工车间的工艺水平直接决定了工程结构的最终品质与安全冗余。作为深耕行业多年的制造与安装服务商,和县瀚雪钢结构有限公司始终将车间内的每一道工序视为工程生命的起点。今天,我们从工艺执行与质量管控的微观视角,拆解那些容易被忽视却至关重要的技术细节。
下料与组装:精度是钢架制作的灵魂
钢架制作的第一道关卡在于下料精度。我们采用数控多头火焰切割机与等离子切割设备,对于厚度超过20mm的Q355B板材,切割速度控制在350-450mm/min,同时引入±1.5mm的切割公差标准。这并非行业最低要求,而是为了确保后续拼装时坡口间隙均匀,减少焊接应力集中。在组立环节,H型钢的翼缘板与腹板垂直度偏差被严格限定在2mm以内,一旦超差,构件在承受动荷载时极易发生局部屈曲。
对于复杂节点,比如柱脚加劲板或梁端连接板,我们摒弃了人工划线定位,转而使用数控三维钻床配合专用胎架。这一调整看似微小,却能将高强螺栓群的孔群通过率从传统工艺的92%提升至99.2%以上,显著降低了现场钢结构安装时的扩孔与返工风险。
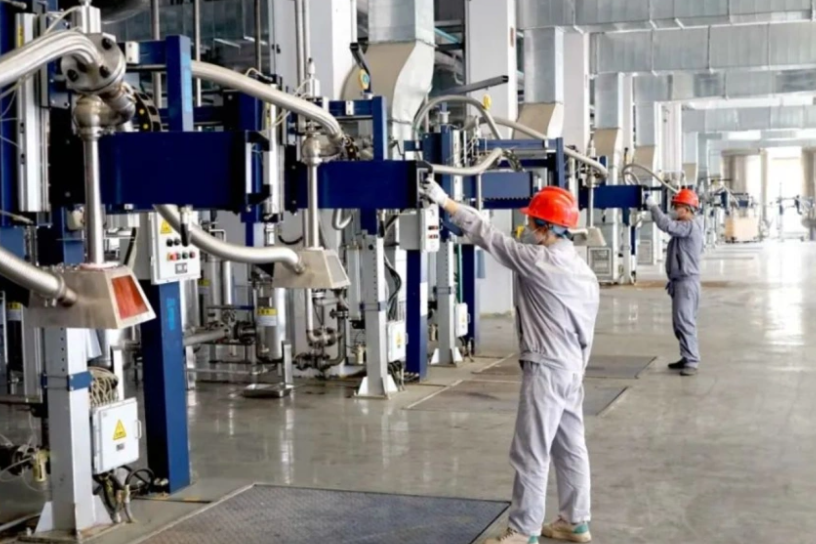
焊接变形控制:数据背后的逻辑
焊接是钢结构加工中最具技术含量的环节,也是变形与缺陷的高发区。针对常见的H型钢埋弧焊,我们预设反变形量——依据腹板高度与翼缘宽度比值,在翼缘板上施加3-8mm的预倾斜。以典型的高度800mm、翼缘300mm的梁为例,焊后翼缘板的角变形控制在1.5mm/m以内,远优于规范中4mm/m的允许值。
此外,车间内焊材的烘干与领用制度执行得非常严苛。低氢型焊条E5015在350℃下恒温烘干1小时,随后放入100℃保温桶内随用随取。这并非繁琐流程,而是防止焊缝产生冷裂纹的关键防线。冬季施工时,我们还会对厚板构件进行80-120℃的焊前预热,用红外测温枪逐点确认,杜绝凭手感估温的陋习。
- 焊缝无损检测:一级焊缝100%超声波探伤,二级焊缝按20%抽检,且抽检部位由第三方探伤人员随机指定。
- 摩擦面处理:高强度螺栓连接摩擦面采用抛丸处理,抗滑移系数稳定在0.45-0.55之间,每2000吨构件做一组复验。
- 尺寸终检:构件出厂前,整体长度偏差控制在±3mm,扭曲度不大于连接处宽度的1/1000。
从车间到现场:质量链条的无缝衔接
完成钢架制作只是第一步,转运与存放过程中的二次变形往往被很多厂家忽视。我们在构件堆放时垫木间距不超过3m,且多层叠放高度严格控制在5层以内,防止底层构件因自重产生永久塑性变形。针对细长杆件,一律采用专用吊梁多点起吊,避免单点受力导致弯曲。
在钢结构工程现场,安装顺序与测量校核同样考验技术功底。我们采用“先主梁、后次梁、再支撑”的安装逻辑,每安装一个轴线单元,立即用全站仪复核柱顶位移与垂直度。实测数据显示,通过这种动态纠偏策略,单层厂房的最终整体垂直度偏差通常能控制在H/1500以内,优于规范要求的H/1000。
作为一家集加工、制作、安装于一体的专业企业,和县瀚雪钢结构有限公司始终坚信:优质的钢结构构件不是检验出来的,而是通过工艺纪律与数据化管控“造”出来的。无论是高精度钢架制作,还是复杂的钢结构安装,我们依靠的并非经验主义,而是每一组可追溯的工艺参数。这种对细节的偏执,正是保障建筑物在风雨中屹立数十年的底气所在。