钢结构加工生产工艺流程及质量管控要点解析
📅 2026-11-03
🔖 和县瀚雪钢结构有限公司:钢结构加工,钢结构工程,钢架制作,钢结构安装,钢结构构件
钢结构构件在出厂前的尺寸偏差控制在多少才算合格?焊缝内部缺陷如何在不破坏构件的前提下精准检出?这些问题的答案,直接决定了一栋钢结构建筑的安全余量与使用寿命。现实中,不少项目因加工环节管控缺位,导致现场安装时出现构件错孔、变形甚至返工,工期与成本双双失控。
从下料到涂装:关键工序的技术拆解
钢架制作的起点并非切割,而是排版与工艺评定。数控火焰切割前需依据构件受力方向确定钢板轧制方向,重要受弯构件严禁横向排料。切割后边缘熔渣与缺口的修磨深度应控制在0.5mm以内,否则将成为疲劳裂纹的萌发源。
焊接环节是质量分化的核心节点。埋弧焊用于H型钢主焊缝时,焊剂烘干温度需稳定在300℃±10℃,保温2小时以上;CO₂气体保护焊则要关注气瓶压力低于1MPa时的杂质混入风险。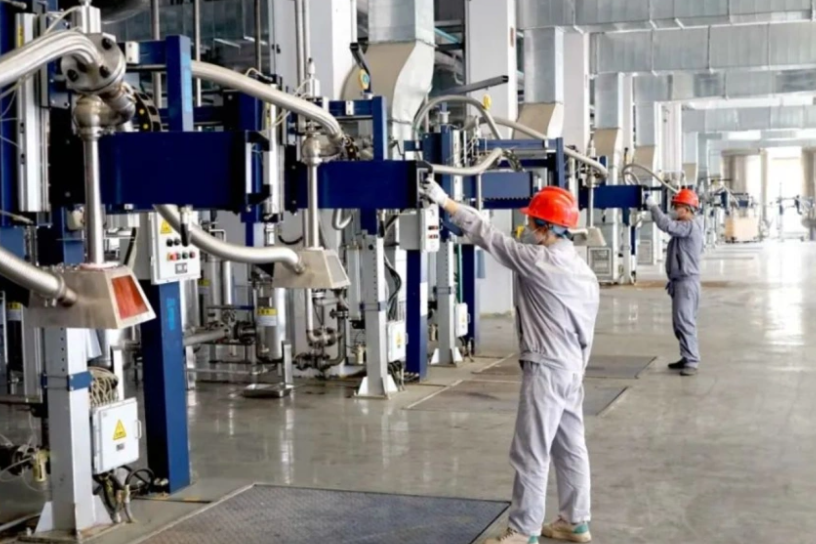
质量管控的三个硬指标
- 焊缝无损检测:一级焊缝100%超声波探伤,二级焊缝抽检比例不低于20%,缺陷评定按GB/T 11345执行
- 构件几何精度:柱身弯曲矢高≤L/1000且不大于10mm,梁端部高度偏差控制在±2mm
- 涂层厚度:室外构件防腐涂层干膜总厚度不低于150μm,每遍涂装间隔须待前道表干
和县瀚雪钢结构有限公司:钢结构加工中的矫正工序同样不可忽视,热矫正温度须控制在600-800℃区间,严禁低温锤击矫正,避免产生隐性微裂纹。
选型与安装的衔接逻辑
钢结构工程的质量前移意味着加工方需提前介入节点深化设计。以门式刚架为例,梁柱连接处的高强螺栓孔群若采用先钻孔后焊接工艺,焊接收缩会导致孔距偏移1-2mm,现场穿孔率大幅下降。采用先焊后钻或模板钻孔可有效规避这一隐患。钢结构安装阶段的累积误差,往往在加工阶段就已埋下伏笔。
钢结构构件验收时应同步核查质保资料与实物的一致性,重点比对钢材炉批号、焊材批号与探伤报告的对应关系。随着装配式建筑政策持续推进,具备全流程数字化管控能力的加工企业将在精度竞赛中占据明显优势。