和县瀚雪钢结构加工工艺解析:切割焊接与除锈涂装全流程技术要点
📅 2026-10-30
🔖 和县瀚雪钢结构有限公司:钢结构加工,钢结构工程,钢架制作,钢结构安装,钢结构构件
钢结构项目的质量根基,往往在加工车间里就已经决定了大半。对于和县瀚雪钢结构有限公司而言,从一块钢板到一根合格构件,切割精度、焊接参数、除锈等级与涂装膜厚这四道关口,任何一处失守都会在工地安装阶段集中暴露。本文结合实际生产流程,梳理关键工艺控制点。
切割下料:精度从第一刀开始
数控火焰切割与等离子切割的选用,取决于板厚与材质。一般Q355B材质板厚超过20mm时,火焰切割前需预热至100~150℃,切割后缓冷,避免切口边缘淬硬。切割公差控制在±1.0mm以内,切口垂直度偏差不超过板厚的5%,这是后续组立间隙合格的前提。切割完成后必须清除挂渣与氧化铁,否则直接影响焊缝熔深。
焊接工艺:参数与顺序同样关键
埋弧焊用于H型钢主焊缝,焊丝与焊剂匹配、电流电压区间需按工艺评定执行;CO₂气体保护焊则多用于节点与二次组立。层间温度控制在120~250℃之间,厚板多层多道焊时尤其要防止层间未熔合。焊接顺序遵循对称、跳焊原则,减少构件变形——这一点在钢架制作中反复验证过,变形超差的矫正成本远高于过程控制成本。
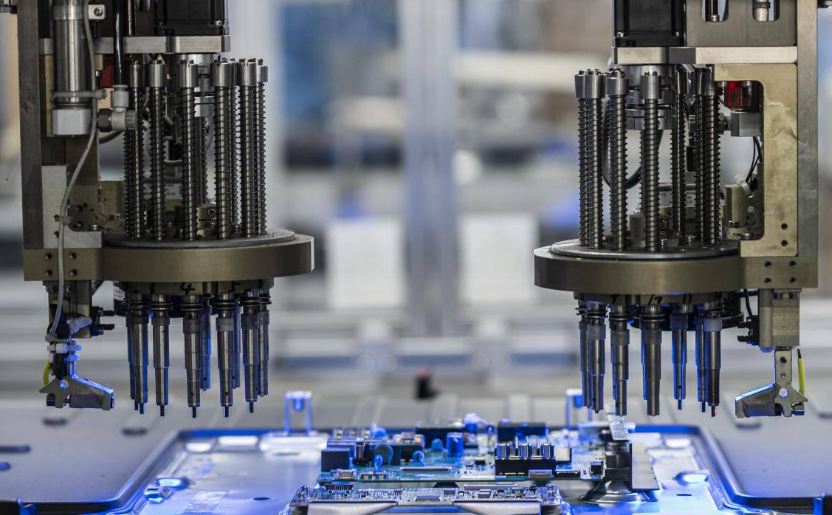
除锈与涂装:看不见的耐久性
抛丸除锈应达到Sa2.5级,表面粗糙度Rz 40~70μm,除锈后4小时内完成底漆涂装,防止返锈。涂层体系按设计环境确定,室内构件常用环氧富锌底漆加面漆,总干膜厚度不低于120μm;室外或腐蚀环境需增加中间漆。每道漆膜用磁性测厚仪逐点抽检,附着力按GB/T 5210拉拔法验证。
- 切割前核对材质证明与炉批号
- 焊工持证上岗,焊缝按比例UT/MT抽检
- 涂装环境湿度≤85%,钢板温度高于露点3℃
这些控制点贯穿和县瀚雪钢结构有限公司:钢结构加工,钢结构工程,钢架制作,钢结构安装,钢结构构件的全链条。把工艺纪律落实到每一道工序,钢结构安装现场的顺利推进才有保障。
工艺文件不是摆设,参数记录与过程追溯才是稳定交付的底气。欢迎来厂考察交流。