和县瀚雪钢结构工程加工工艺解析:钢结构构件制作与安装技术要点
钢结构工程的品质,七分靠加工,三分靠安装。和县瀚雪钢结构有限公司在长期实践中形成了一套从构件制作到现场安装的完整工艺控制体系,下面从技术层面拆解关键环节。
一、钢架制作:从下料到组立的精度控制
钢架制作的第一道关口是放样与下料。板材切割优先采用数控火焰或等离子切割,切割面垂直度偏差控制在板厚的5%以内,切割后需打磨去除毛刺与熔渣。对于H型钢组立,我们采用组立机配合点焊固定,翼缘板与腹板的装配间隙不超过1mm,点焊长度取30~50mm,间距200~300mm,避免焊接变形累积。
焊接环节是构件质量的核心。埋弧焊用于主焊缝,焊丝与焊剂匹配母材等级;CO₂气体保护焊用于打底与修补。层间温度控制在120~180℃之间,焊后24小时进行超声波探伤抽检,一级焊缝探伤比例不低于20%。
矫正与表面处理
焊接完成后采用火焰矫正或机械矫正消除变形,构件整体弯曲矢高控制在L/1000且不大于10mm。除锈等级达到Sa2.5级,粗糙度40~70μm,随后在4小时内完成底漆涂装,避免返锈。
二、钢结构安装:现场精度与连接工艺
安装阶段的技术难点在于累积误差的控制。基础预埋件轴线偏差需控制在±3mm以内,柱脚锚栓标高偏差不超过±5mm。吊装采用两点或四点绑扎,起吊前复核构件重量与吊车工况,就位后先用缆风绳临时固定,再进行螺栓初拧与终拧。
- 高强螺栓连接:终拧扭矩按设计预拉力值计算,终拧后用扭矩扳手抽检5%,偏差在±10%以内为合格
- 焊接连接:现场焊接需搭设防风棚,风速超过8m/s时停止焊接作业
- 垂直度校正:每安装两跨进行一次整体复测,单层柱垂直度偏差控制在H/1000以内
和县瀚雪钢结构有限公司:钢结构加工,钢结构工程,钢架制作,钢结构安装,钢结构构件各环节均执行工序交接检验制度,上道工序不合格不得转入下道。
三、数据对比:工艺参数的实际验证
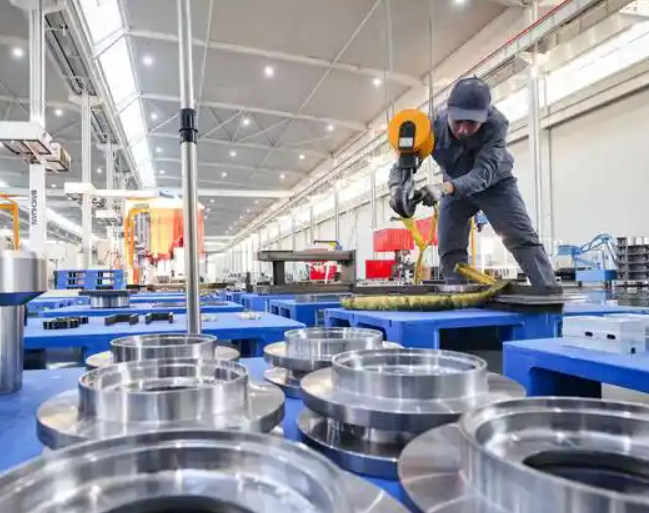
以某厂房项目为例,采用上述工艺控制后,构件一次探伤合格率从92%提升至98.5%,现场高强螺栓终拧一次合格率达到99.2%,整体安装工期缩短约12%。对比传统人工放样下料,数控切割使板材利用率提高约8个百分点,切割精度偏差由±2mm收窄至±0.5mm。
这些数据说明,工艺参数的量化管理比经验判断更可靠。钢结构工程的可靠性,最终落在每一道焊缝、每一颗螺栓的精度上。