钢结构工程技术发展趋势及在工业厂房中的应用前景分析
📅 2026-10-02
🔖 和县瀚雪钢结构有限公司:钢结构加工,钢结构工程,钢架制作,钢结构安装,钢结构构件
当前钢结构工程正从"能建起来"向"建得更快、更省、更精准"转变。以工业厂房为例,大跨度、大柱距、重载吊车梁的需求,倒逼加工精度与安装工艺同步升级。和县瀚雪钢结构有限公司:钢结构加工,钢结构工程,钢架制作,钢结构安装,钢结构构件,在这一趋势中持续迭代自己的技术路线。
一、技术演进的关键参数
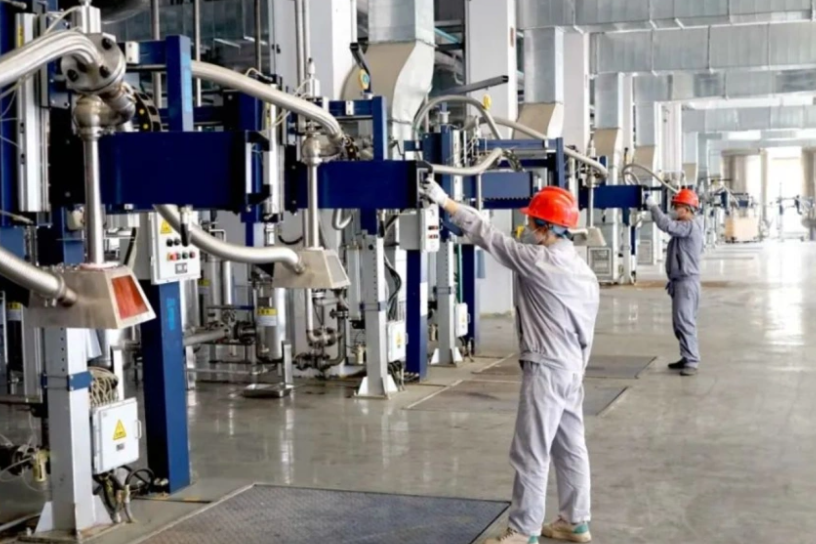
以一座典型单层双跨工业厂房为例,跨度24m+24m、柱距7.5m、檐口高度12m,主体刚架采用Q355B焊接H型钢。翼缘板厚度16~25mm,腹板12~18mm。加工环节中,切割下料公差控制在±1.5mm以内,组立后翼缘与腹板垂直度偏差不超过板厚的1/10且不大于2mm。焊接采用CO₂气体保护焊打底、埋弧焊盖面,一级焊缝100%超声波探伤。
二、安装阶段的控制要点
钢架吊装前需完成基础预埋螺栓复测,轴线偏差≤3mm、标高偏差≤5mm。吊装顺序遵循"从中间向两端、先主刚架后次结构"的原则。高强螺栓终拧扭矩按设计要求执行,终拧后24小时内完成扭矩抽检,抽检比例不低于5%。
- 柱底板二次灌浆强度达到设计值75%后方可吊装上部结构
- 屋面檩条安装后需复核整体挠度,控制在L/250以内
- 支撑系统应在刚架校正后立即安装,不得滞后超过两个柱距
三、常见问题与应对
实际项目中,焊接变形和构件运输磕碰是高频问题。焊接变形可通过对称施焊、预留反变形量(通常为跨度的1/1000~1.5/1000)来控制。运输环节建议采用专用鞍座固定,长构件悬挑长度不超过构件总长的25%。
从趋势看,BIM深化设计与数控切割的联动正在缩短加工周期约15%~20%,而模块化预拼装技术让现场安装效率提升明显。和县瀚雪钢结构有限公司:钢结构加工,钢结构工程,钢架制作,钢结构安装,钢结构构件,在工业厂房建设中仍有较大的技术释放空间,尤其在重型厂房和物流仓储领域,前景可期。