钢结构加工厂生产工艺流程及质量管控要点解析
📅 2026-09-21
🔖 和县瀚雪钢结构有限公司:钢结构加工,钢结构工程,钢架制作,钢结构安装,钢结构构件
钢结构加工并非简单的切割焊接,从原材料到成品构件出厂,每道工序的偏差都会在后续安装环节被放大。和县瀚雪钢结构有限公司:钢结构加工,钢结构工程,钢架制作,钢结构安装,钢结构构件,依托标准化车间与全流程质控体系,针对不同项目需求形成了一套可追溯的生产工艺。
核心工艺流程与参数控制
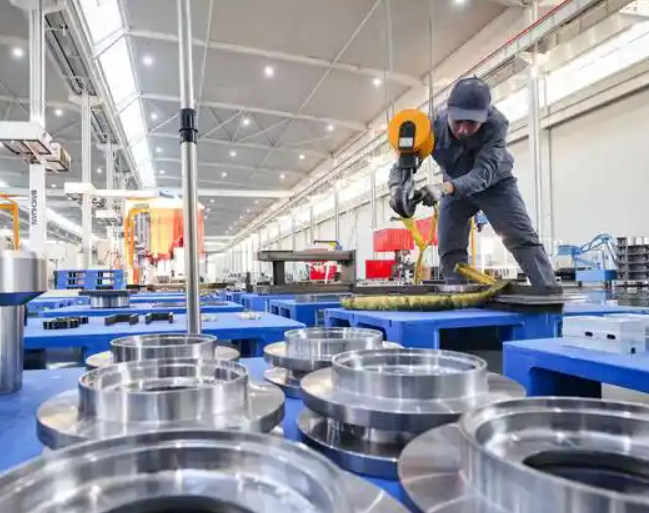
以H型钢梁柱加工为例,主要工序包括:
- 下料:数控火焰/等离子切割,割缝宽度控制在2-3mm,长度偏差≤±2mm;
- 组立:H型钢组立机定位,翼缘板与腹板垂直度偏差≤1/1000;
- 焊接:埋弧自动焊,焊丝H08MnA配SJ101焊剂,电流520-580A,电压28-32V;
- 矫正:翼缘矫正机消除焊接变形,侧弯≤L/1000且不大于10mm;
- 抛丸与涂装:Sa2.5级除锈,环氧富锌底漆干膜厚度60-80μm。
每批次构件均按炉批号进行材质复验,Q355B材料屈服强度实测值不低于355MPa。
质量管控的三个关键节点
焊接过程控制是重中之重。一、二级焊缝100%超声波探伤,缺陷等级需满足GB/T 11345的Ⅱ级要求。焊工必须持证上岗,且每季度进行焊缝外观抽检,咬边深度超过0.5mm即判定不合格。
尺寸精度复核采用全站仪对成品构件进行三维抽测,重点检查牛腿标高、螺栓孔距(相邻孔距偏差≤±1.0mm)及整体挠度。对于大跨度钢架制作,预起拱值按L/1000设置,抵消安装后的下挠。
涂装环节的环境温湿度记录常被忽视。相对湿度超过85%或钢材表面温度低于露点3℃时,必须停止喷涂作业。
现场常见问题与应对
安装单位反馈较多的是高强螺栓孔位偏差。这往往源于制孔时未考虑焊接收缩余量——建议在组立阶段预留0.5-1.0mm收缩补偿。另一个典型问题是构件运输变形,薄壁箱形柱在装车时支点间距过大易导致扭曲,需按2.5m间距设置枕木。
针对复杂节点,和县瀚雪钢结构有限公司:钢结构加工,钢结构工程,钢架制作,钢结构安装,钢结构构件,技术团队会在深化设计阶段采用Tekla建模预拼装,提前发现碰撞并调整构件分段方案。
钢结构加工的质量不是检验出来的,而是每道工序按参数执行的结果。从下料精度到焊接线能量,从矫正温度到涂装间隔,参数偏离标准值哪怕10%,最终都会在工程现场显现出来。